Werkzeugbau
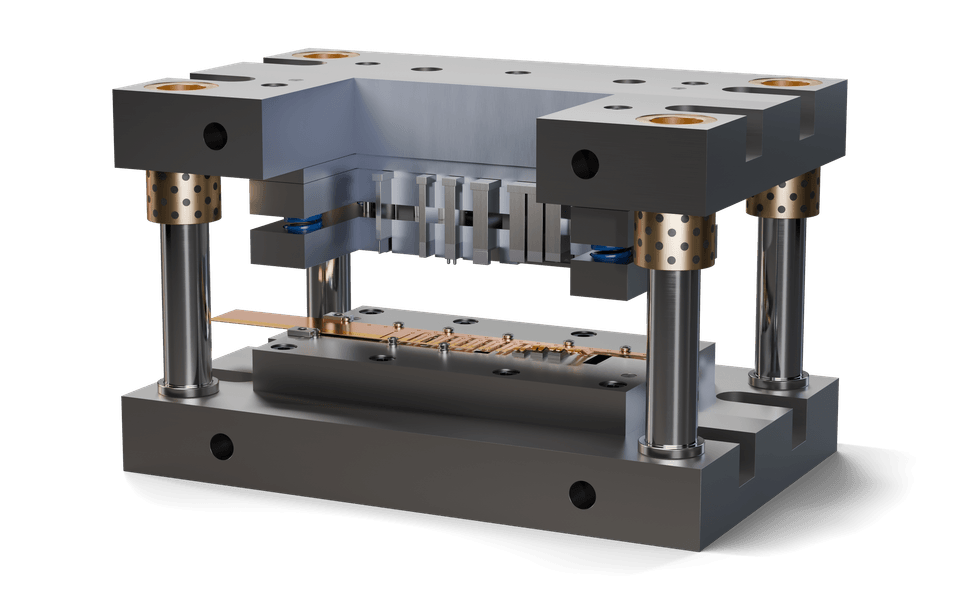
Stanzbiegewerkzeuge aus dem eigenen Werkzeugbau
Produkte
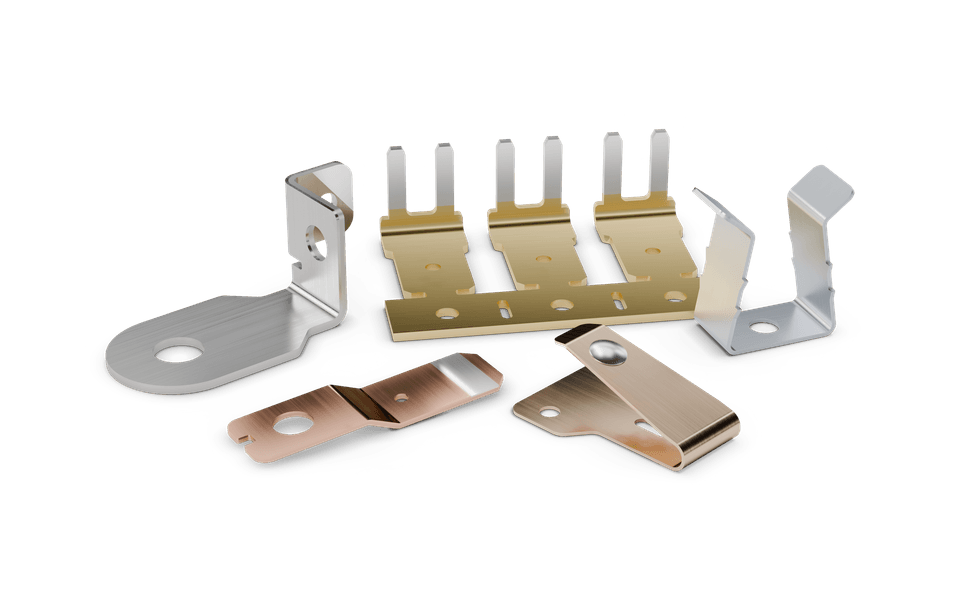
ACA Atlas Contacte ist Hersteller kundenspezifischer Stanzbiegeteile und Präzisionsstanzteile aus Band und Draht in Wehr (Baden). Wir fertigen im Folgeverbundwerkzeug oder auf servogesteuerten Stanz-Biegeautomaten für Band und Draht, vom Versuchsmuster bis zur Großserie.
Ziehen zum Drehen, Mausrad oder zwei Finger zum Zoomen. Tastatur: Pfeiltasten drehen, Plus und Minus zoomen, 0 setzt die Ansicht zurück.
01 Überblick
Stanzbiegeteile, auch Stanz-Biegeteile, Stanz-Umformteile oder Bandbiegeteile genannt, sind Metallteile, die in einem Werkzeug aus Band oder Draht geschnitten und umgeformt werden. ACA Atlas Contacte fertigt sie nach Kundenzeichnung, heute in Wehr (Baden): ein Familienunternehmen, gegründet 1987, mit der Erfahrung aus über eintausend erfolgreichen Projekten. Das Qualitätsmanagement ist seit 2000 nach ISO 9001 zertifiziert. Der Schwerpunkt liegt auf stromführenden Teilen aus Kupfer und Kupferlegierungen, dazu kommen Halte-, Klemm- und Federteile aus Stahl und Edelstahl.
Konstruktion, Werkzeugbau und Fertigung liegen bei uns unter einem Dach. Das Stanzwerkzeug, ob Folgeverbundwerkzeug oder Werkzeug für den Stanz-Biegeautomaten, entsteht in unserem eigenen Werkzeugbau, wird bei uns eingefahren und bei uns gewartet. Eine Änderung an Ihrer Zeichnung setzen wir deshalb direkt am Werkzeug um, ohne Umweg über einen externen Werkzeugmacher.
Viele Teile verlassen die Presse nicht als blankes Stanzteil. Im Stanzprozess schweißen wir bei Bedarf Kontaktwerkstoff per Widerstandsschweißen auf. Gewinde formen wir inline im Werkzeug. Kontakte nieten wir auf einer separaten Nietstation, und auf Wunsch montieren wir das Teil zur Baugruppe. Sie erhalten ein einbaufertiges Teil in der Lieferform, die Ihre Montage braucht.
02 Technische Daten
| Merkmal | Wert |
|---|---|
| Fertigungsverfahren | Folgeverbundwerkzeug, servogesteuerte Stanz-Biegeautomaten für Band und Draht |
| Ausgangsmaterial | Band und Draht |
| Werkstoffe | Stahl, Edelstahl, NE-Metalle, Kupfer und Kupferlegierungen |
| Verarbeitete Werkstoffe | unter anderem Cu-ETP, CuSn, CuZn, CuFeP, CuNiSi, CuBe, rostfreier Federstahl 1.4310 und Federstahl C75S, dazu viele weitere |
| Umformen im Werkzeug | Biegen, Prägen von Kontaktnoppen, Sicken und Querschnittsverjüngungen, Gewindeformen inline |
| Oberflächen | versilbert, vergoldet, vernickelt oder verzinnt, ganzflächig oder selektiv, außerdem verzinkt (über Galvanik-Partner) |
| Materialdicke | auf Anfrage |
| Toleranzen | nach Zeichnung, auf Anfrage |
| Zusatzoperationen | Kontaktschweißen (Widerstandsschweißen inline), Nieten, Gewindeformen und Gewindeschneiden, Montieren |
| Lieferformen | lose als Schüttware, Bandware auf Rolle, gegurtet, magaziniert |
| Losgrößen | Versuchsmuster, Prototypen, Klein- bis Großserien |
| Qualitätsmanagement | ISO 9001:2015, DQS, Reg.-Nr. 068040 QM15 |
Materialdicken, Bandbreiten und erreichbare Toleranzen hängen von Werkstoff, Geometrie und Stückzahl ab. Wir nennen sie verbindlich im Angebot zu Ihrer Zeichnung. Nachweis Qualitätsmanagement: Zertifikat ISO 9001:2015 (PDF, 138 KB).
Stand:
03 Folgeverbund
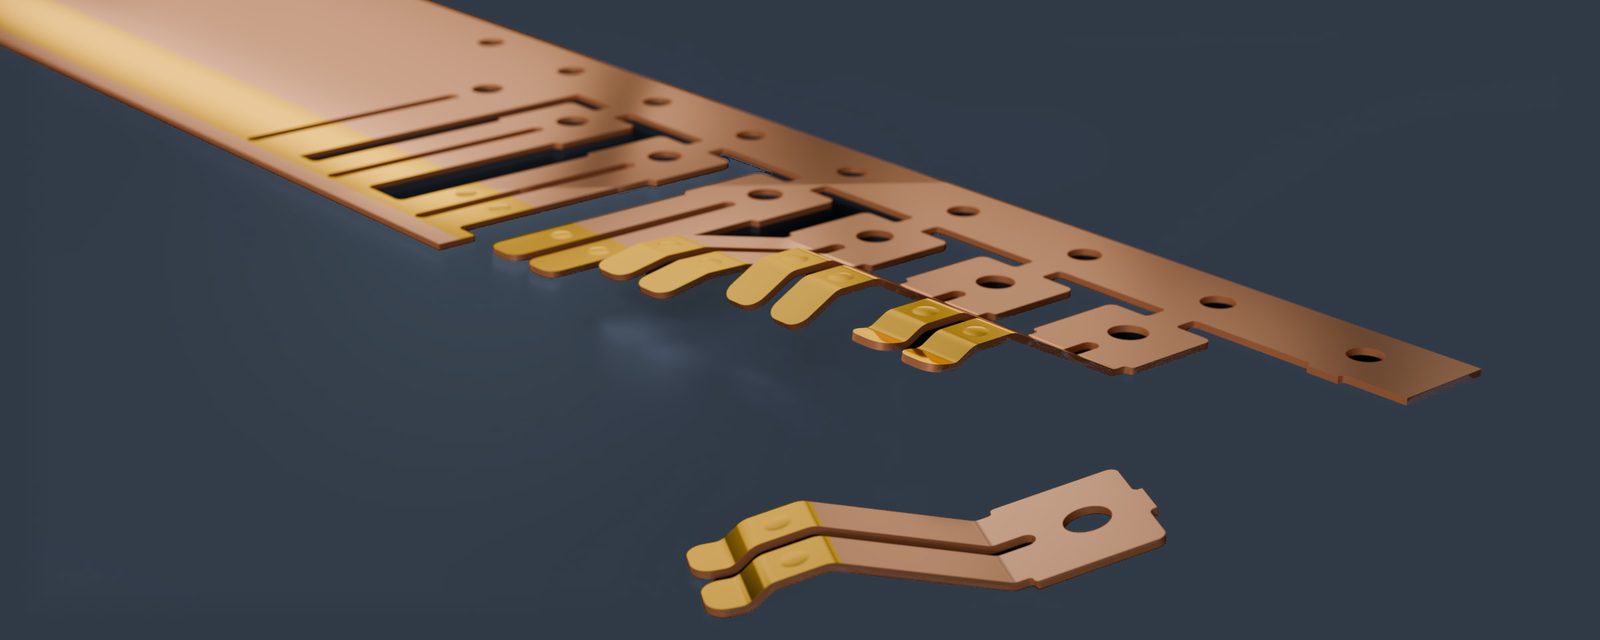
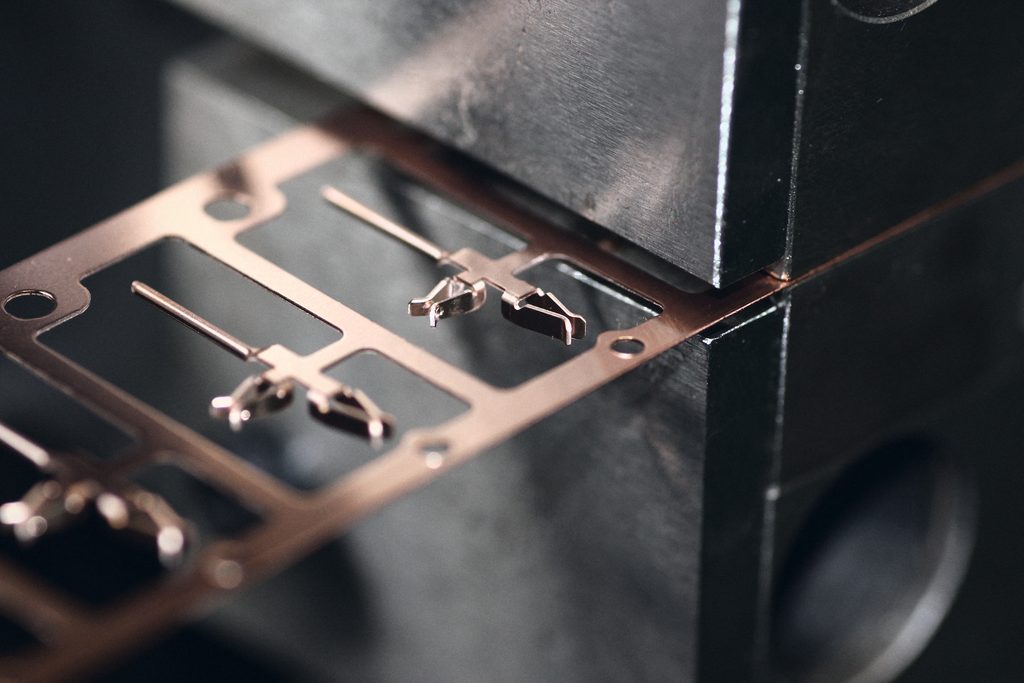
Das Band läuft vom Coil in das Werkzeug und rückt pro Hub um genau eine Teilung vor. Suchstifte richten es in den Stationen neu aus, damit sich Lagefehler nicht aufaddieren.
Stempel lochen Bohrungen und schneiden die Kontur frei. Das Teil bleibt über Stege mit dem Trägerstreifen verbunden und wird so sicher weitertransportiert.
In den folgenden Stationen wird das Teil gebogen, geprägt und abgestellt, Schritt für Schritt bis zur Endgeometrie. Prägestempel formen dabei je nach Teil Kontaktnoppen, Sicken oder Querschnittsverjüngungen.
Wo die Zeichnung es verlangt, schweißen wir Kontaktwerkstoff im selben Durchlauf per Widerstandsschweißen auf. Das spart einen separaten Arbeitsgang und eine zusätzliche Handhabung des Teils.
Am Ende trennt das Werkzeug das fertige Teil vom Streifen. Alternativ bleibt es am Trägerstreifen und wird für die automatische Weiterverarbeitung auf Rolle gewickelt.
04 Stanz-Biegeautomat
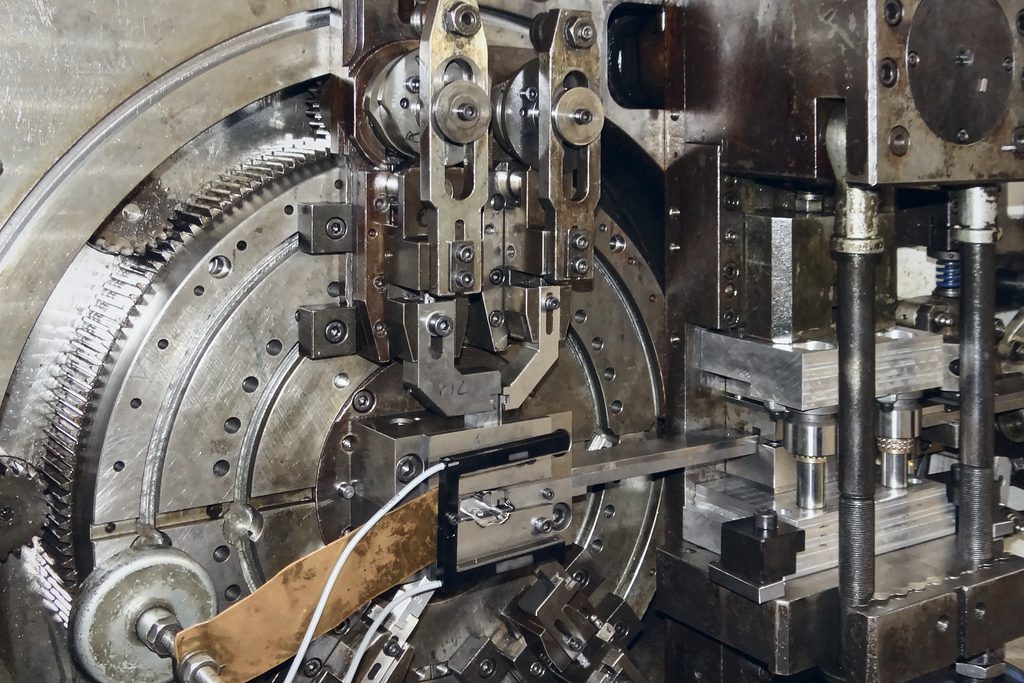
Ein Stanz-Biegeautomat trennt das Stanzen vom Biegen. Das Band wird zuerst gestanzt, danach formen radial angeordnete Biegeschieber das Teil aus mehreren Richtungen. So entstehen Biegungen, die in einem linearen Folgeverbundwerkzeug nur mit großem Aufwand möglich wären, etwa geschlossene Formen, gerollte Hülsen oder Federn mit mehreren Schenkeln.
Unsere Stanz-Biegeautomaten sind servogesteuert und verarbeiten Band und Draht. Hub und Bewegungsablauf lassen sich bei ihnen fein einstellen.
05 Verfahrenswahl
| Merkmal | Folgeverbundwerkzeug | Stanz-Biegeautomat |
|---|---|---|
| Prinzip | Alle Arbeitsgänge in einem Werkzeug, Station für Station in Bandlaufrichtung | Stanzen im Band, Biegen über radial angeordnete Biegeschieber |
| Stärken | Flache und gebogene Teile, Bandware auf Rolle, Fügen im Takt | Räumlich komplexe Biegungen, gerollte und geschlossene Formen |
Welches Verfahren wirtschaftlicher ist, entscheiden Geometrie, Stückzahl und Lieferform. Wir prüfen das an Ihrer Zeichnung und begründen die Empfehlung im Angebot.
06 Vorteile
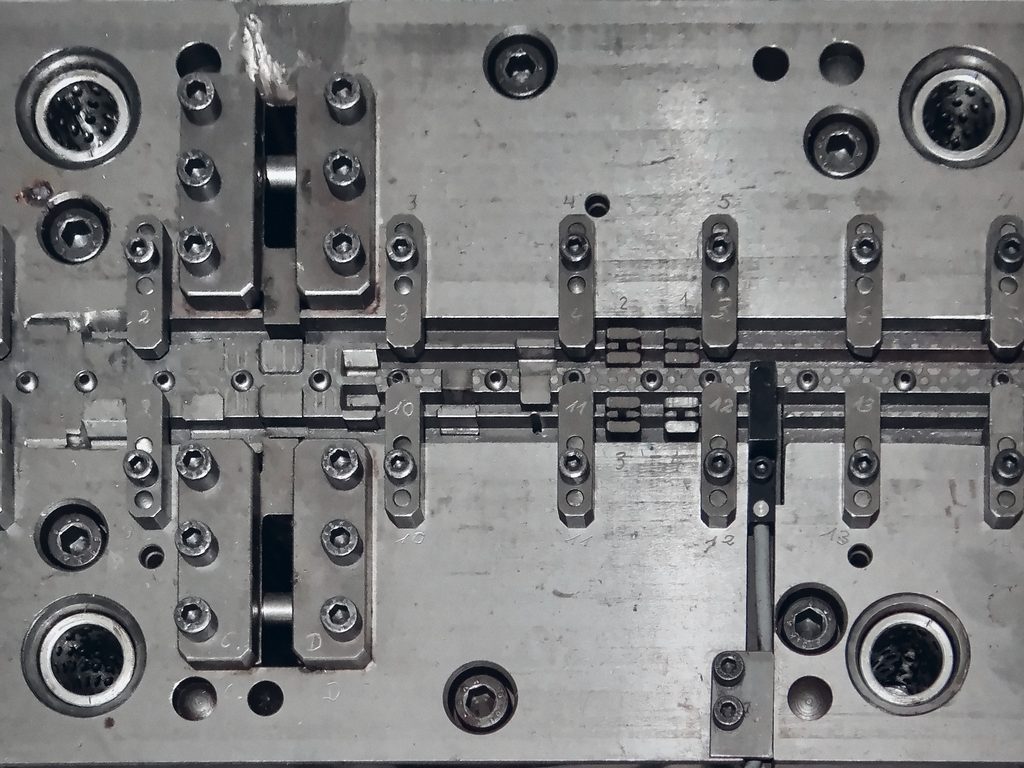
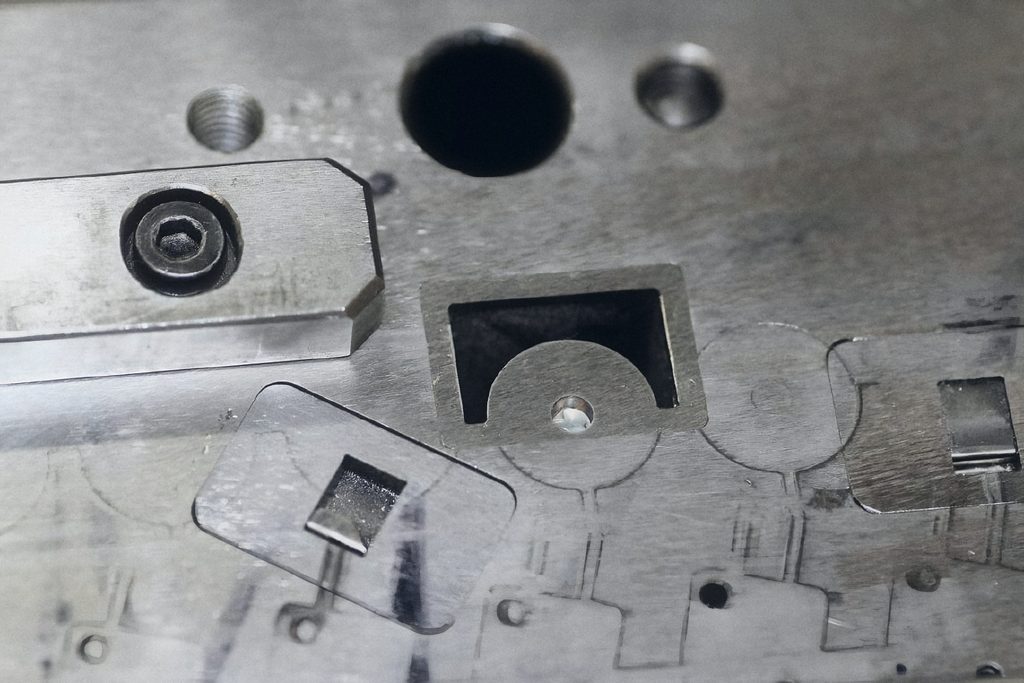
Konstruktion, Erodieren, Schleifen und Einfahren im eigenen Werkzeugbau. Änderungen und Instandhaltung laufen ohne Fremdvergabe.
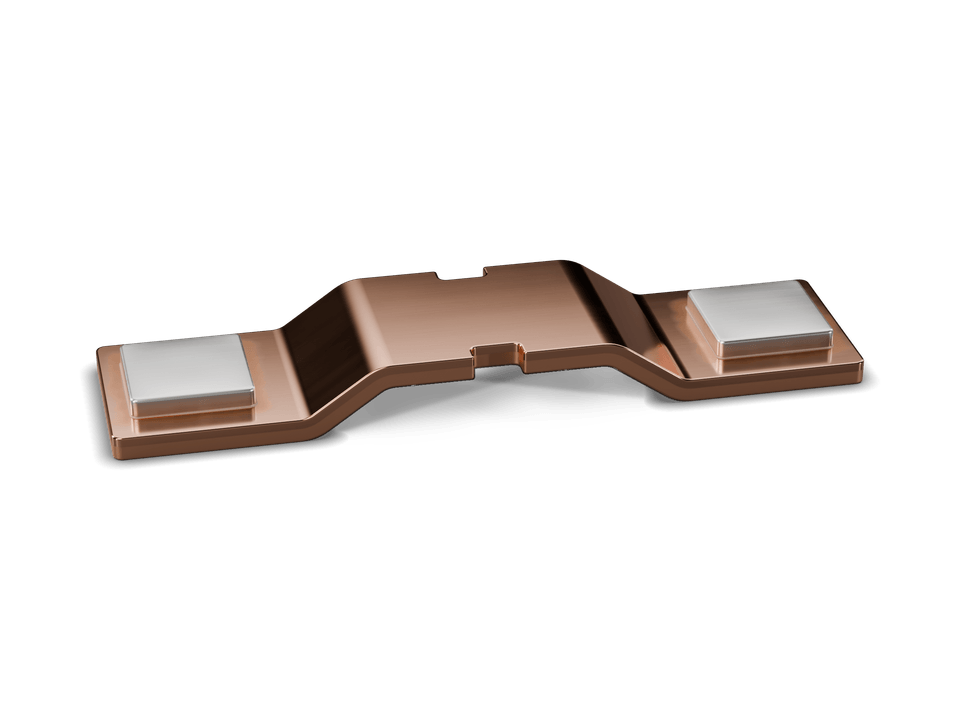
Widerstandsschweißen von Zweikomponenten-Teilen direkt im Stanzprozess. Das Teil kommt mit Kontakt aus dem Werkzeug.
Kontaktteile aus Kupfer, Kupferlegierungen, plattierten Bändern und Kontaktprofilen. Kontaktnoppen, Sicken und Querschnittsverjüngungen prägen wir direkt im Werkzeug. Beschichtungen stimmen wir mit unseren Galvanik-Partnern ab.
Lose, auf Rolle, gegurtet oder magaziniert. Das Teil kommt so, wie Ihre Montagelinie es aufnimmt.
Optisches Bildmessgerät und Messmikroskop im eigenen Messraum, produktspezifische Prüfungen nach Ihrer Vorgabe. Nach Absprache ist eine 100-%-Prüfung durch einen optischen Prüfautomaten möglich.
Qualitätsmanagement zertifiziert durch DQS. Kontaktschweißen, Gewindeschneiden und Montieren gehören zum zertifizierten Geltungsbereich.
07 Werkstoffe
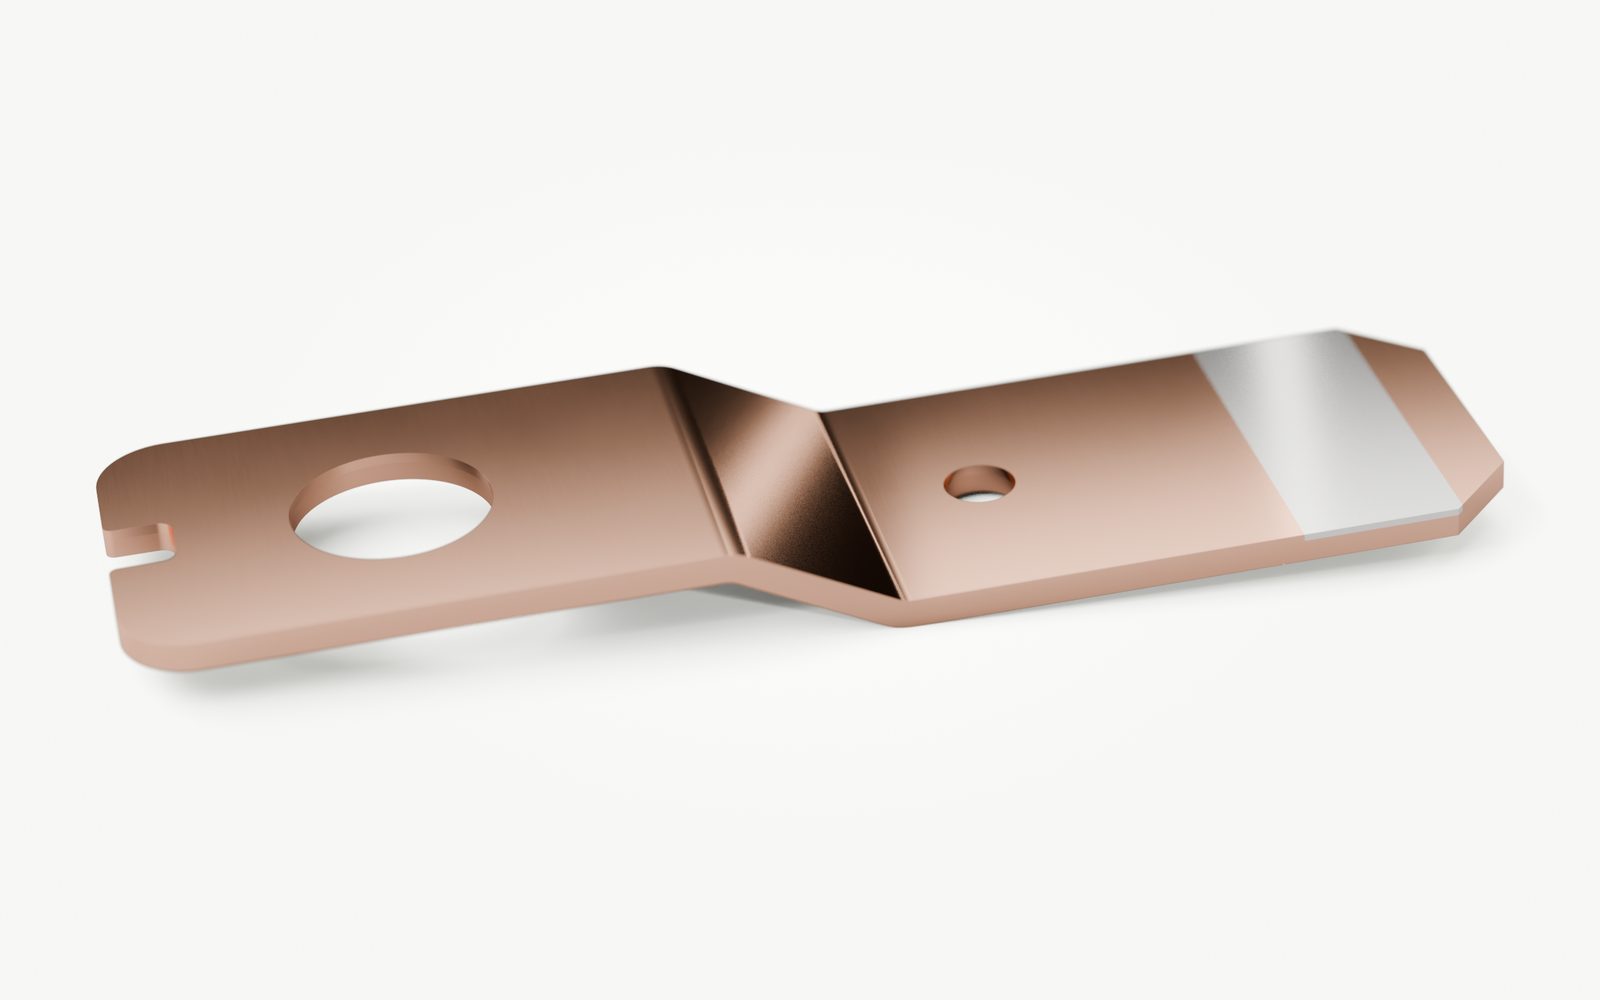
Cu-ETP
Für Teile, die vor allem Strom führen, etwa Kontaktstücke, Kontaktbrücken und Kontaktträger.
CuSn, CuZn, CuFeP, CuNiSi, CuBe
Kupferlegierungen verbinden Leitfähigkeit mit Federeigenschaften. Kupferberyllium bietet hohe Festigkeit und Relaxationsbeständigkeit für Kontaktlamellen und hoch belastete Federn. Zinnbronze (CuSn) und Messing (CuZn) sind gängige Werkstoffe für Steck-, Schalt- und Klemmteile, CuFeP und CuNiSi verbinden gute Leitfähigkeit mit Festigkeit.
z. B. 1.4310
Hohe Festigkeit und sehr gute Relaxationsbeständigkeit. Wir setzen rostfreien Federstahl zum Beispiel als Trägerband ein, auf das Kontaktstücke aus Kupfer genietet werden.
z. B. Federstahl C75S
Für Halte- und Klemmteile, Rahmen und Winkel, bei denen Festigkeit wichtiger ist als Leitfähigkeit.
Halbzeuge, die den Kontaktwerkstoff nur in der Kontaktzone tragen. Wir legen Streifenbild und Werkzeug so aus, dass die Kontaktschicht am fertigen Teil genau dort sitzt, wo das Gegenstück aufliegt.
Ag, Au, Ni, Sn, Zn
Versilbert, vergoldet, vernickelt oder verzinnt, ganzflächig oder selektiv, außerdem verzinkt. Die Galvanik übernehmen Partnerbetriebe, Spezifikation und Abstimmung liegen bei uns. Mehr dazu unter Oberflächen und Werkstoffe und Oberflächen.
08 Portfolio
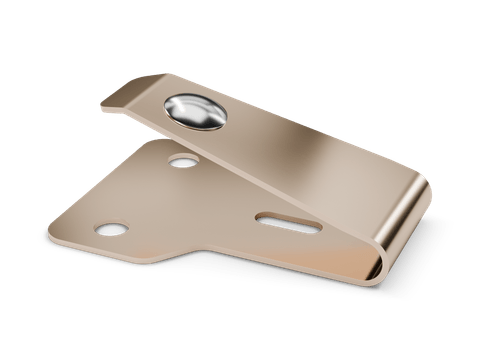
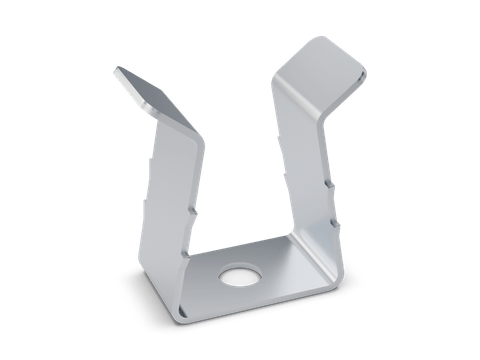
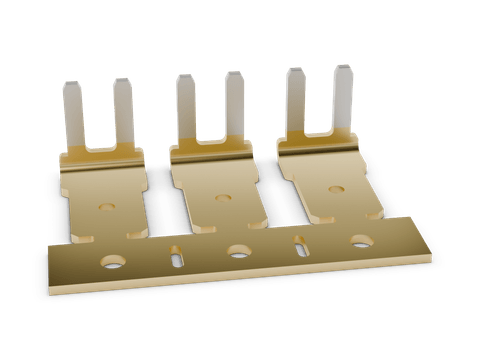
Diese Teilearten fertigen wir in Stanz- und Biegetechnik:
09 Ablauf
Wir prüfen Ihre Zeichnung auf Stanzgerechtheit: Biegeradien, Stegbreiten, Gratlage und Werkstoffwahl. Hinweise für die Konstruktion finden Sie im Leitfaden Stanzbiegeteile konstruieren.
Wir legen Streifenbild und Werkzeugkonzept fest und entscheiden mit Ihnen, ob Folgeverbund oder Stanz-Biegeautomat das wirtschaftlichere Verfahren ist.
Das Werkzeug entsteht in unserem Werkzeugbau. Bestehende Werkzeuge übernehmen wir ebenfalls, siehe Werkzeugübernahme.
Versuchsmuster und Prototypen zeigen, ob Maß, Funktion und Montage stimmen, bevor die Serie anläuft.
Klein- und Großserien mit Prüfungen nach Ihrer Vorgabe, geliefert in der vereinbarten Lieferform.
10 Einsatzgebiete
Kontaktbrücken und Kontaktträger mit aufgenietetem oder aufgeschweißtem Kontakt.
Steckkontakte für Signal- und Leistungsübertragung bis zu Hochstrom-Steckverbindern mit Kontaktlamellen.
Klemmkörper und Klemmenrahmen für die Schraubtechnik, Käfig- und Blattfedern für die Federklemmtechnik.
Hochstromkontakte für Ladestecker, Batteriesysteme und Energieübertragung.
Kontaktlamellen in Prüfsteckern und Gerätesteckverbindern.
Schleifleitungsverbinder für Krananlagen und Schienenverbinder für Modelleisenbahnen.
FAQ
Ja. ACA Atlas Contacte fertigt Stanzbiegeteile vom Versuchsmuster über Kleinserien bis zur Großserie. Ob ein Folgeverbundwerkzeug oder ein Stanz-Biegeautomat wirtschaftlicher ist, entscheiden wir anhand Ihrer Zeichnung und Ihrer Jahresmenge.
Für ein Angebot über Stanzbiegeteile braucht ACA Atlas Contacte eine Zeichnung als PDF oder ein 3D-Modell, zum Beispiel im STEP-Format, dazu Werkstoff, Oberfläche, Jahres- und Losmenge sowie die gewünschte Lieferform. Fehlende Angaben klären wir im Gespräch.
Ja. ACA Atlas Contacte schweißt Kontaktwerkstoff per Widerstandsschweißen inline im Stanzprozess auf und fertigt so Zweikomponenten-Teile in einem Durchlauf. Alternativ werden Kontakte aufgenietet.
Ja. ACA Atlas Contacte fertigt Stanzbiegeteile aus Kupfer und Kupferlegierungen wie Kupferberyllium (CuBe) sowie aus Stahl, Edelstahl und rostfreiem Federstahl. Weitere Werkstoffe sind nach Ihrer Vorgabe möglich. Silber-, Gold-, Nickel-, Zinn- oder Zinkoberflächen bringen Galvanik-Partner auf, die ACA koordiniert.
ACA Atlas Contacte liefert Stanzbiegeteile lose als Schüttware, als Bandware auf Rolle, gegurtet oder magaziniert. Bandware und gegurtete Teile eignen sich für die automatische Weiterverarbeitung in der Montage.
Die erreichbaren Toleranzen von Stanzbiegeteilen hängen von Werkstoff, Materialdicke und Geometrie ab. ACA Atlas Contacte nennt sie verbindlich im Angebot zur jeweiligen Zeichnung und prüft kritische Maße nach Kundenvorgabe.
Stanzbiegewerkzeuge aus dem eigenen Werkzeugbau
Widerstandsschweißen und Nieten im Haus
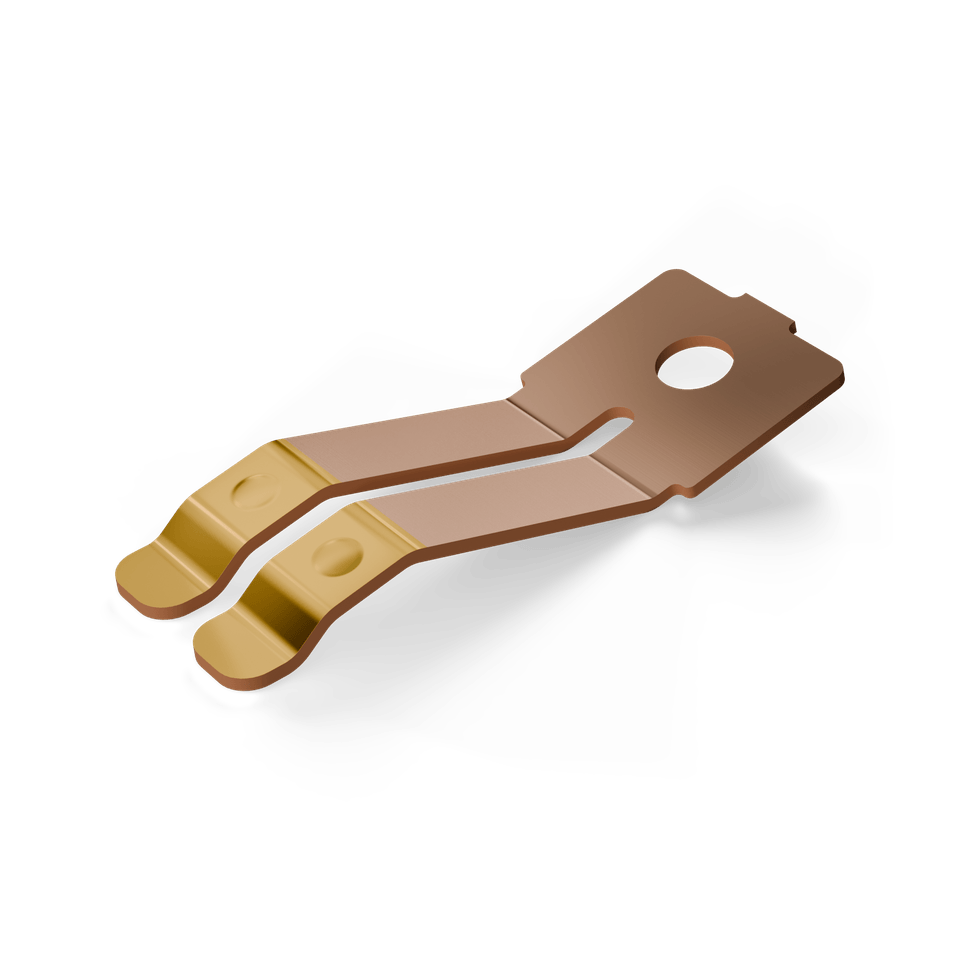
Richtwerte für Biegeradien, Lochdurchmesser, Stegbreiten und Toleranzen
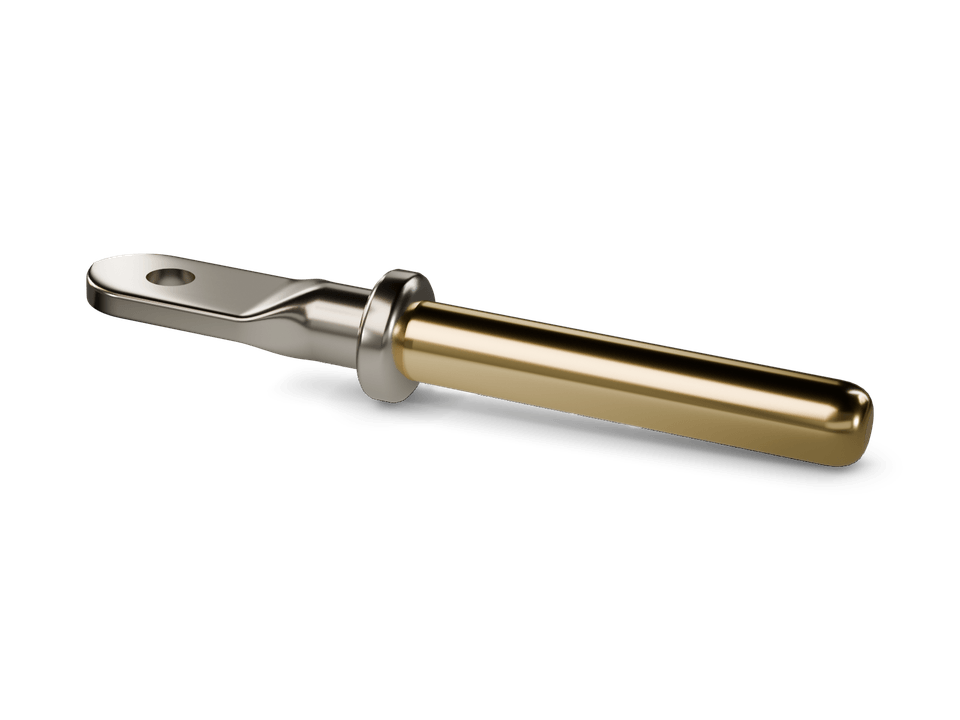
Kupferlegierungen, Federstähle und Kontaktschichten im Vergleich
Anfrage
Senden Sie uns Zeichnung oder 3D-Modell mit Werkstoff, Oberfläche, Jahresmenge und gewünschter Lieferform. Wir prüfen die Fertigbarkeit und schlagen das passende Verfahren vor.