01
Stanzgerecht konstruieren: Die Kosten entstehen in der Zeichnung
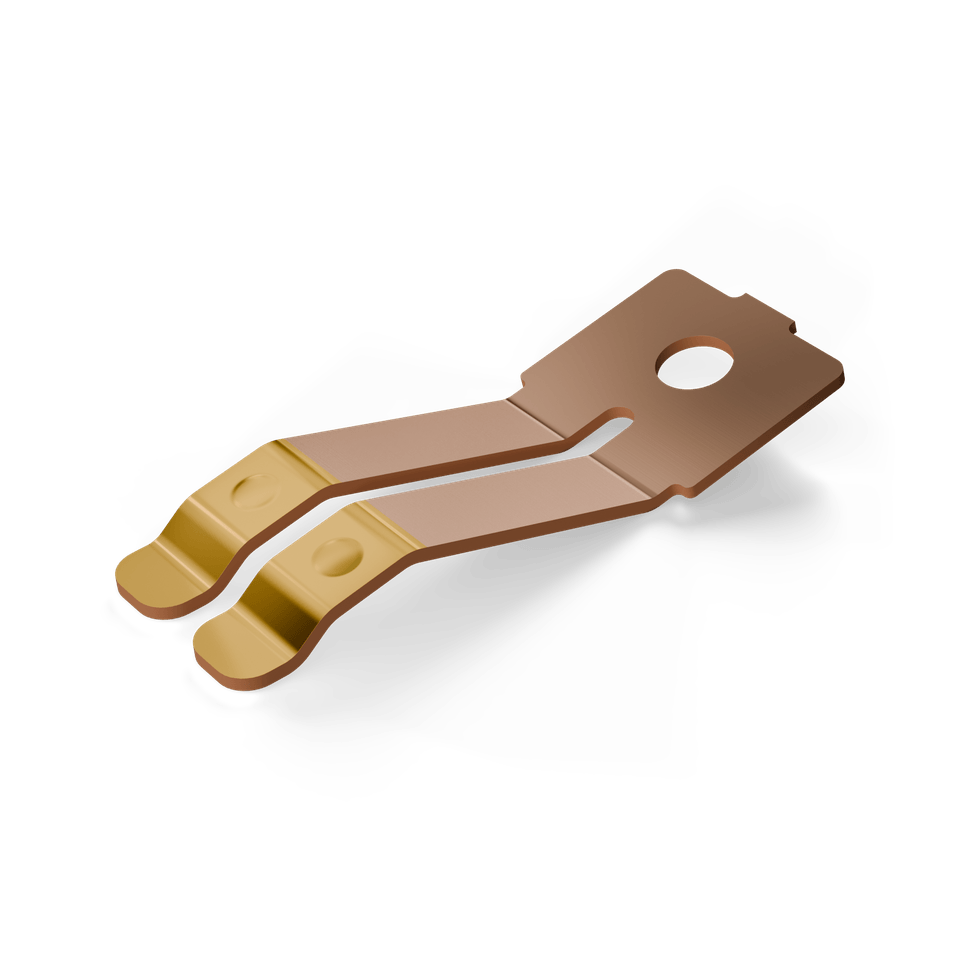
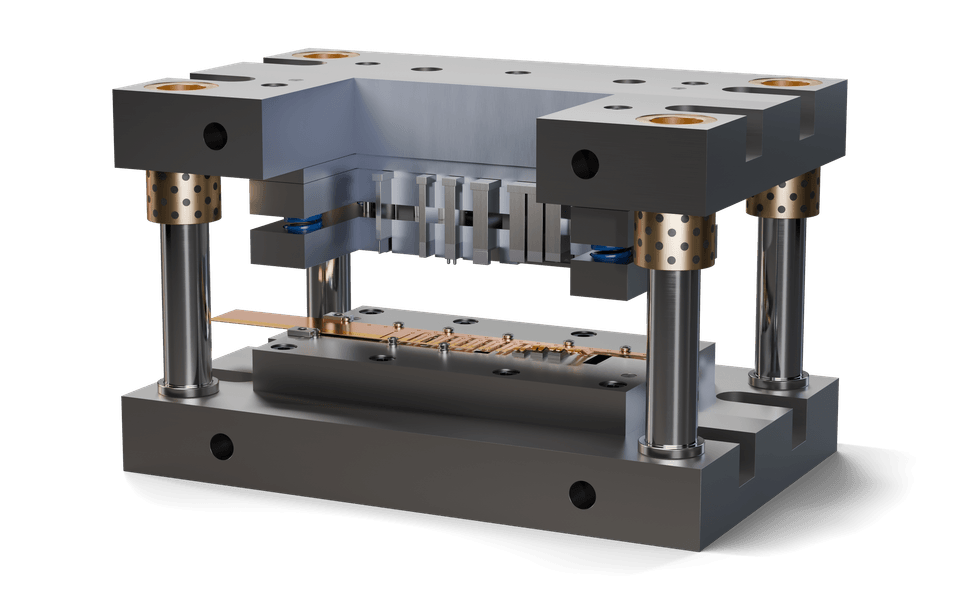
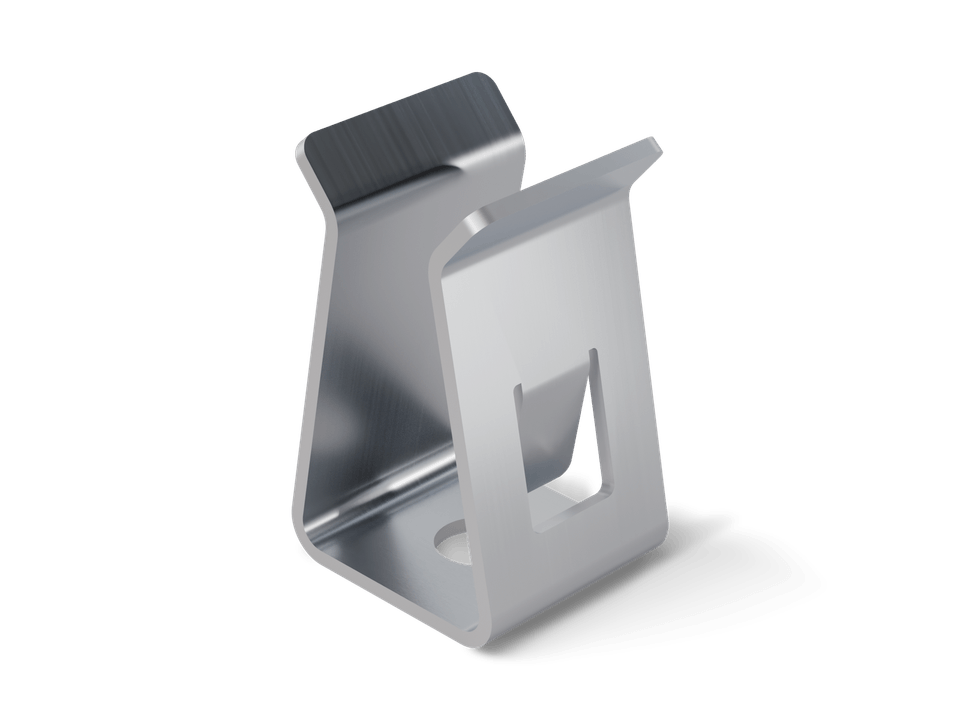
Ein Stanzbiegeteil ist ein Bauteil, das aus Metallband geschnitten und gebogen wird, in der Serie meist in einem Folgeverbundwerkzeug oder auf einem Stanz-Biegeautomaten. Werkzeugaufwand, Stückpreis und Prozesssicherheit hängen fast vollständig von der Geometrie ab, die in der Zeichnung steht. Eine zu enge Toleranz, ein Loch zu nah an der Biegekante oder eine Biegung parallel zur Walzrichtung kann eine zusätzliche Werkzeugstufe, Nacharbeit oder Ausschuss bedeuten.
Die folgenden Regeln sind Richtwerte, die sich mit unserer Fertigungspraxis in Wehr decken. Sie gelten für übliche Werkstoffe und Blechdicken von Kontakt- und Federteilen und ersetzen keine Prüfung im Einzelfall. Was bei Ihrem Teil möglich ist, hängt von Werkstoff, Festigkeitszustand, Geometrie und Stückzahl ab. Sprechen Sie uns deshalb früh an, am besten bevor die Zeichnung freigegeben ist. Eine kurze Abstimmung in der Konzeptphase spart oft mehr als jede spätere Optimierung.
02
Richtwerte auf einen Blick
| Merkmal | Richtwert (s = Blechdicke) | Begründung |
|---|---|---|
| Innenbiegeradius | etwa 1 × s, bei weichen Werkstoffen auch kleiner, bei federharten Zuständen 2 × s und mehr | Zu kleine Radien reißen auf der Biegeaußenseite ein. Grenzwerte je Zustand und Walzrichtung nennt das Werkstoffdatenblatt. |
| Lochdurchmesser | mindestens 1 × s, bei Edelstahl und federharten Werkstoffen eher 1,5 × s | Schlanke Stempel knicken oder brechen und verschleißen schneller. |
| Stegbreite und Randabstand | mindestens 1 × s, besser 1,5 × s | Schmale Stege verziehen sich beim Schneiden und reißen beim Biegen ein. |
| Abstand Loch zur Biegekante | mindestens 2 × s plus Innenbiegeradius | Liegt das Loch näher, wird es beim Biegen verzogen. |
| Schenkellänge | mindestens 2 bis 3 × s plus Innenbiegeradius | Zu kurze Schenkel lassen sich nicht sicher führen und biegen. |
| Schlitzbreite | mindestens 1 × s, bei harten Werkstoffen mehr | Schmale Schlitze erfordern dünne Stempel, die leicht brechen. |
| Biegeentlastung (Freischnitt) | Breite mindestens 1 × s, Tiefe mindestens Innenbiegeradius plus s | Verhindert Einrisse, wo eine Biegekante auf eine Außenkante trifft. |
Richtwerte zur Orientierung in der Konzeptphase, keine zugesicherten Fertigungsgrenzen. Verbindliche Werte für Ihr Teil nennen wir nach Prüfung der Zeichnung.
Loch, Steg und Randabstand
Richtwert
Lochdurchmesser d mindestens 1 × s, bei Edelstahl und federharten Werkstoffen eher 1,5 × s. Stegbreite und Randabstand b mindestens 1 × s, besser 1,5 × s.
Abstand Loch zur Biegekante
Richtwert
Abstand a mindestens 2 × s plus Innenbiegeradius r. Liegt das Loch näher, wird es beim Biegen verzogen.
Schenkellänge und Schlitzbreite
Richtwert
Schenkellänge l mindestens 2 bis 3 × s plus r. Schlitzbreite w mindestens 1 × s, bei harten Werkstoffen mehr.
Biegeentlastung (Freischnitt)
Richtwert
Breite mindestens 1 × s, Tiefe mindestens r plus s. Verhindert Einrisse, wo eine Biegekante auf eine Außenkante trifft.
03
Biegeradius, Walzrichtung und Rückfederung
Beim Biegen wird die Außenseite gedehnt und die Innenseite gestaucht. Ist der Innenradius zu klein, reißt die Außenfaser ein. Der zulässige Mindestradius wird meist als Verhältnis von Radius zu Blechdicke angegeben und hängt vom Festigkeitszustand ab: Je härter und federnder der Zustand, desto größer muss der Radius sein.
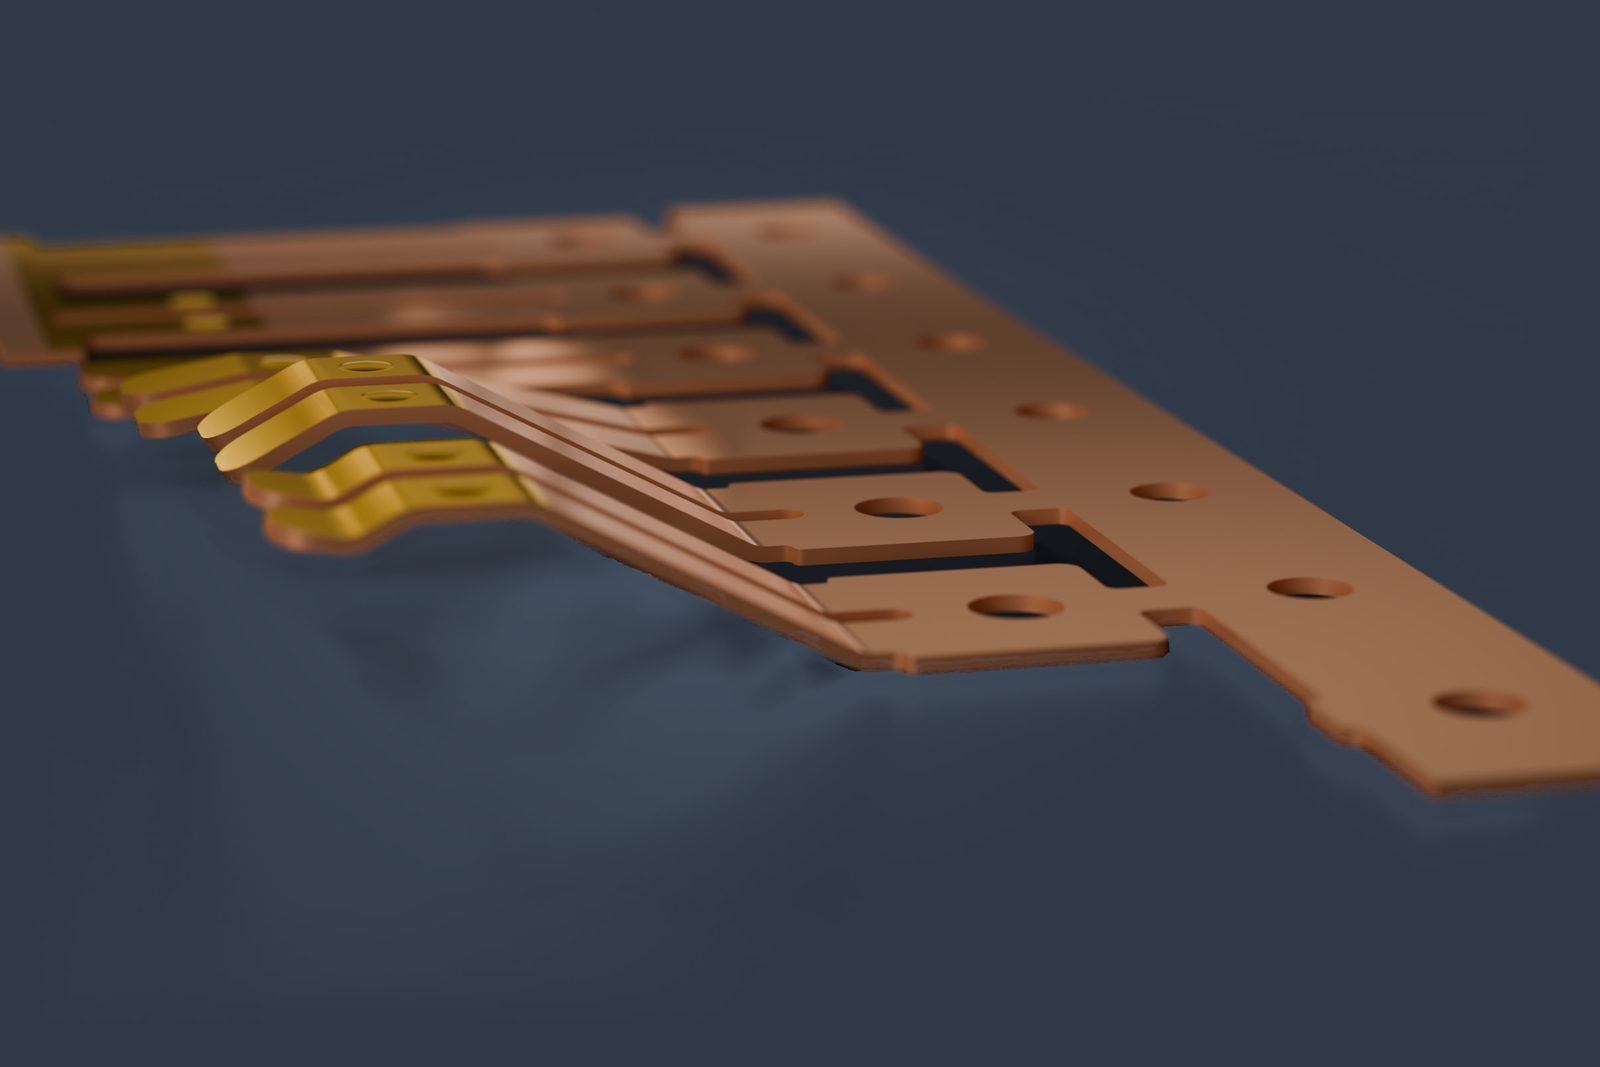
Gewalztes Band hat eine Faserrichtung. Biegekanten quer zur Walzrichtung vertragen deutlich kleinere Radien als Biegekanten parallel dazu. Hat ein Teil Biegungen in beiden Richtungen, wird es im Streifen oft schräg gelegt, oder die kritische Richtung erhält einen größeren Radius. Markieren Sie auf der Zeichnung, welche Biegung funktionskritisch ist. Dann richten wir das Bandlayout danach aus.
Nach dem Biegen federt jedes Teil etwas zurück. Federharte Werkstoffe und große Radien federn stärker zurück als weiche Werkstoffe und kleine Radien. Das Werkzeug gleicht die Rückfederung durch Überbiegen aus. Winkel mit enger Toleranz sind möglich, brauchen aber Abstimmung im Werkzeug.
Innenradius etwa 1 × s
Richtwert
Richtwert für übliche Kontakt- und Federwerkstoffe. Weiche Werkstoffe erlauben auch kleinere Radien.
Radius zu klein
Vermeiden
Die gedehnte Außenfaser reißt ein.
Federharter Zustand: 2 × s und mehr
Richtwert
Je härter und federnder der Zustand, desto größer muss der Radius sein.
Rückfederung
Das Werkzeug biegt über den Sollwinkel hinaus. Nach dem Entlasten federt das Teil auf den Sollwinkel zurück.
Biegekante quer zur Walzrichtung
Empfohlen
Verträgt deutlich kleinere Biegeradien.
Biegekante parallel zur Walzrichtung
Braucht einen größeren Radius, sonst droht ein Einriss auf der Außenseite.
Biegungen in beiden Richtungen
Das Teil wird im Streifen oft schräg gelegt, oder die kritische Richtung erhält einen größeren Radius.
04
Löcher, Stege und Schlitze
Löcher und Durchbrüche werden mit Stempel und Schneidplatte geschnitten. Der Stempel darf nicht beliebig schlank werden, sonst knickt oder bricht er. Daraus ergeben sich die Richtwerte für Mindestdurchmesser und Schlitzbreiten. Schmale Stege zwischen zwei Durchbrüchen oder zwischen Durchbruch und Außenkante verziehen sich beim Schneiden und können beim Biegen einreißen.
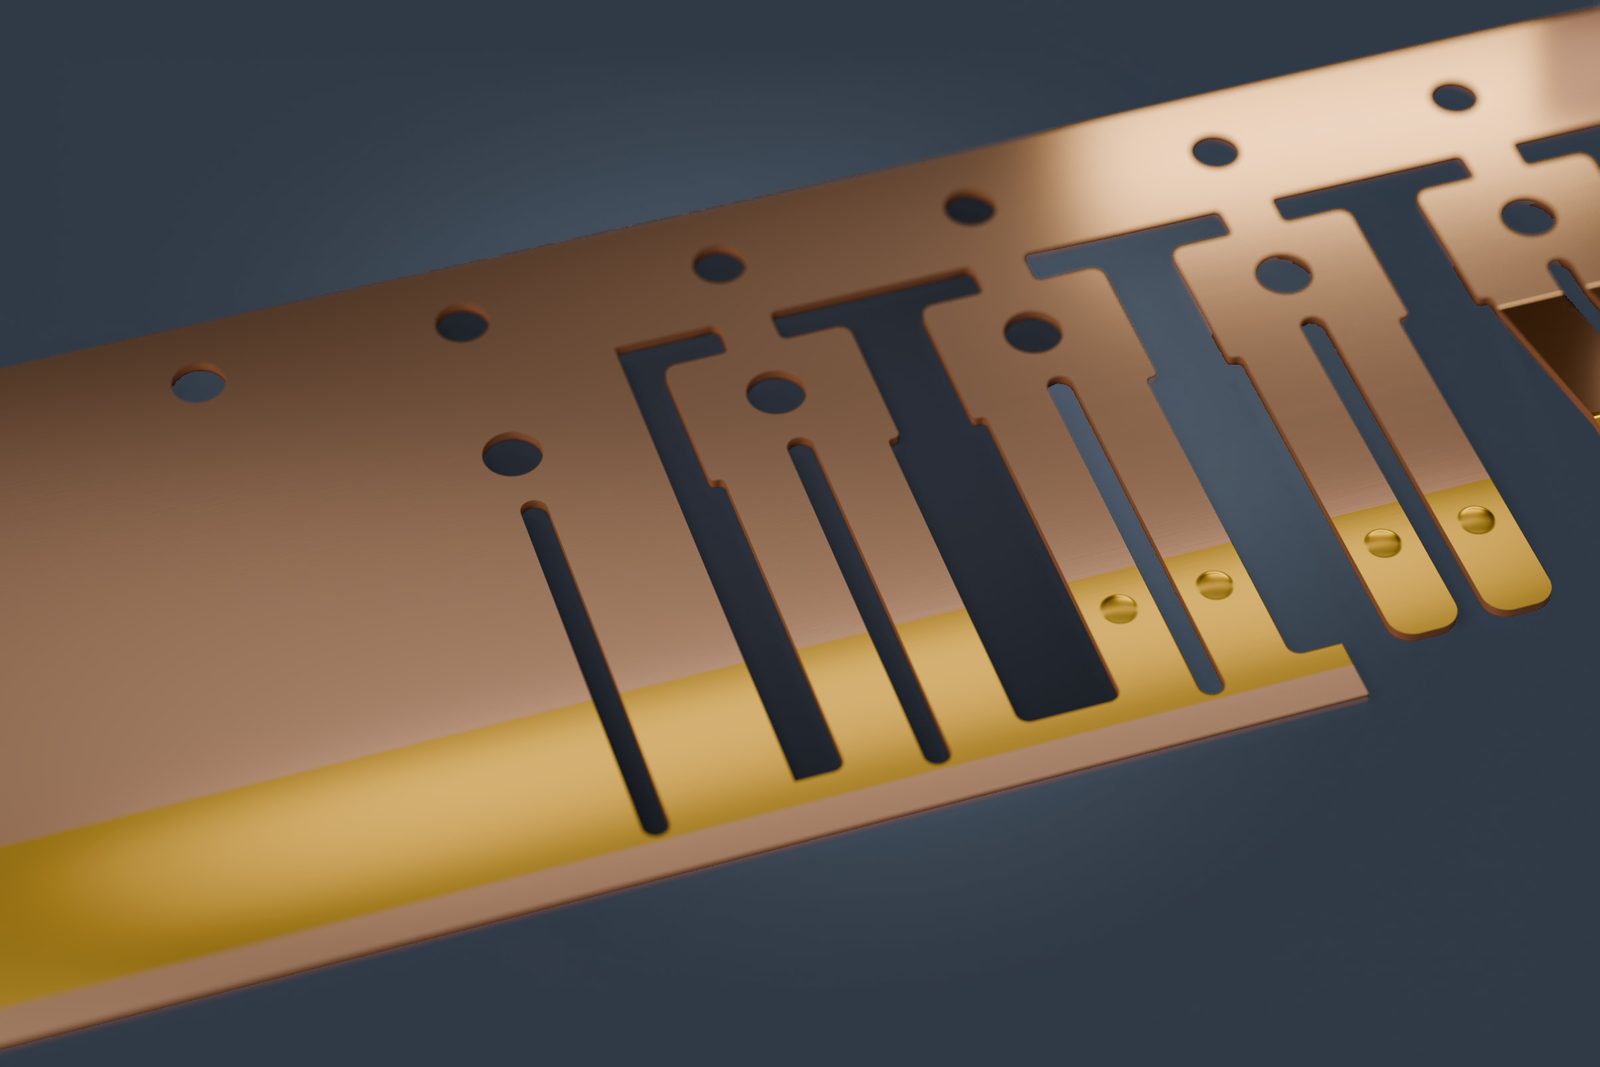
Liegt ein Loch zu nah an einer Biegekante, wird es beim Biegen oval. Lässt sich der Abstand nicht vergrößern, kann das Loch nach dem Biegen geschnitten werden, was in der Regel eine zusätzliche Werkzeugstufe kostet. Bei Federn kommt hinzu: Löcher, Kerben und scharfe Innenecken wirken im hoch beanspruchten Federbereich als Kerbstellen.
- Innenecken verrunden statt scharfkantig auslegen
- Lochbilder auf gemeinsame Bezüge bemaßen
- Durchbrüche aus dem hoch beanspruchten Federbereich heraushalten
05
Grat, Gratrichtung und Schnittfläche
Jede gestanzte Kante hat eine typische Schnittfläche: einen Kanteneinzug auf der Seite, auf der der Stempel eintritt, einen Glattschnittanteil, eine raue Bruchfläche und auf der Austrittsseite einen Grat. Wie hoch der Grat ausfällt, hängt vom Schneidspalt, vom Werkstoff und vom Verschleißzustand des Werkzeugs ab.
Die Gratrichtung gehört auf die Zeichnung. Sie ist wichtig für Kontaktflächen, Gleitflächen, Anlageflächen und für die sichere Handhabung. Beim Biegen gilt die Faustregel: Grat möglichst auf die Biegeinnenseite, weil die gedehnte Außenseite sonst von der Bruchfläche aus einreißen kann. Wo ein Grat stört, helfen Entgraten, Prägen der Kante oder eine geänderte Schnittrichtung. Jede dieser Maßnahmen ist ein zusätzlicher Prozessschritt.
Zonen der Schnittkante
1 Kanteneinzug auf der Stempelseite, 2 Glattschnitt, 3 Bruchfläche, 4 Grat auf der Austrittsseite.
Grat auf der Biegeinnenseite
Empfohlen
Die gedehnte Außenseite bleibt frei von der Bruchkante.
Grat auf der Biegeaußenseite
Vermeiden
Die gedehnte Außenseite kann von der Bruchfläche aus einreißen.
06
Toleranzen: so eng wie nötig
Toleranzen gehören zu den größten Kostentreibern bei Stanzbiegeteilen. Schnittmaße, die in einer Werkzeugstufe entstehen, lassen sich sehr genau einhalten, weil das Werkzeug sie direkt abbildet. Maße über eine Biegung streuen stärker, weil Blechdicke, Festigkeit und Rückfederung mitspielen. Maße, die sich über mehrere Biegungen aufaddieren, haben die größte Streuung.
Für nicht tolerierte Maße wird meist auf eine Allgemeintoleranz verwiesen, etwa ISO 2768-m. Für Stanzteile aus Stahl gibt es mit DIN 6930-2 eine eigene Norm für Allgemeintoleranzen, die die Eigenheiten des Stanzens berücksichtigt. Eng tolerieren sollten Sie nur Funktionsmaße, und zwar bezogen auf die Flächen, an denen das Teil später anliegt oder kontaktiert.
Ein häufiger Fehler ist die Kettenbemaßung über mehrere Biegungen. Bemaßen Sie besser von einem gemeinsamen Bezug aus, der am Teil gut messbar ist. Welche Toleranzen wir für Ihr Teil zusagen können, nennen wir nach Prüfung der Zeichnung.
Streuung je Maßart
Schnittmaße aus einer Werkzeugstufe streuen am wenigsten, Maße über eine Biegung mehr, Maße über mehrere Biegungen am meisten.
Kettenbemaßung über mehrere Biegungen
Vermeiden
Die Abweichungen addieren sich von Maß zu Maß.
Bemaßung vom gemeinsamen Bezug
Empfohlen
Jedes Funktionsmaß bezieht sich auf eine Fläche, die am Teil gut messbar ist.
07
Trägerstreifen und Bandlayout
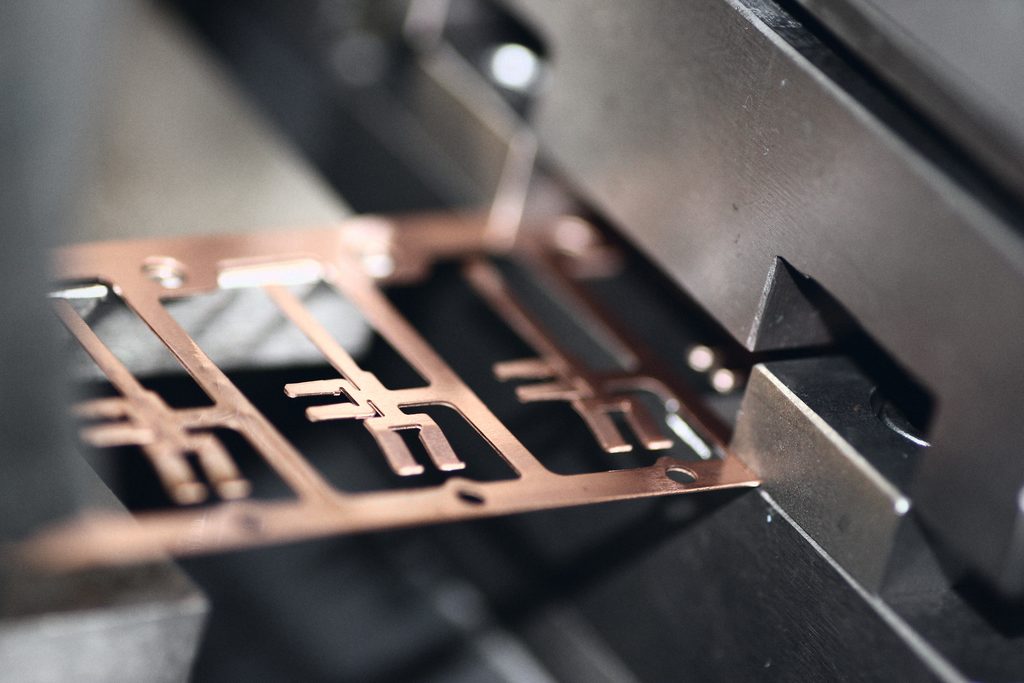
Im Folgeverbundwerkzeug bleibt das Teil bis zur letzten Stufe mit dem Trägerstreifen verbunden. Der Streifen transportiert es von Stufe zu Stufe. Suchstifte greifen in Führungslöcher im Träger und positionieren das Band in jeder Stufe exakt, der Vorschub entspricht der Teilung im Streifen.
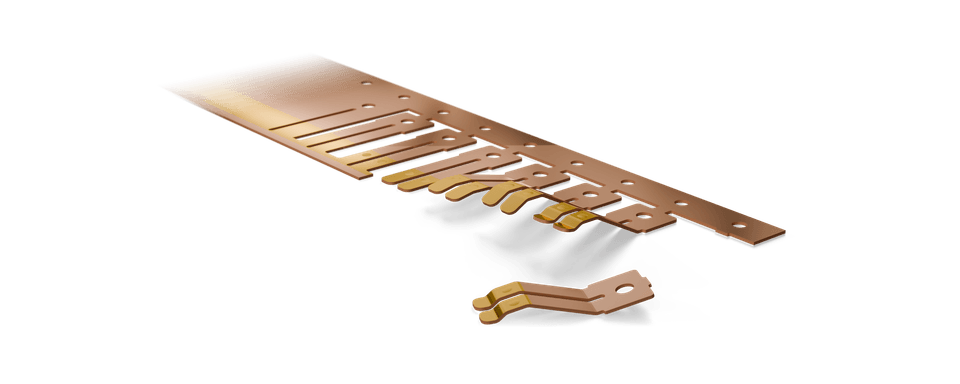
Für die Konstruktion zählen drei Punkte. Erstens die Anbindung: Wo das Teil am Träger hängt, bleibt nach dem Abtrennen eine kleine Trennstelle. Sie sollte nicht auf einer Kontakt- oder Dichtfläche liegen. Zweitens die Lage im Streifen, die über Walzrichtung, Materialausnutzung und Biegefolge entscheidet. Drittens die Lieferform: Sollen die Teile als Bandware auf Spule geliefert und automatisch verarbeitet werden, legen wir Teilung, Trägerbreite, Führungslöcher und Wickelrichtung gemeinsam mit Ihnen fest.
- Einseitiger Träger: kompakt, gut für flache Teile
- Beidseitiger Träger: stabiler Transport für lange oder empfindliche Teile
- Lieferung als Bandware, gegurtet, magaziniert oder als Schüttware
Einseitiger Träger
Kompakt, gut für flache Teile.
Beidseitiger Träger
Stabiler Transport für lange oder empfindliche Teile.
08
Hinweise für beschichtete Teile
Bei beschichteten Teilen entscheidet die Reihenfolge von Stanzen, Biegen und Beschichten über das Ergebnis. Vorbeschichtetes Band ist wirtschaftlich, hinterlässt aber unbeschichtete Schnittkanten. Wird nach dem Stanzen beschichtet, sind auch die Kanten geschützt, und Funktionszonen lassen sich selektiv beschichten, etwa Gold auf der Kontaktzone und Zinn am Lötanschluss.
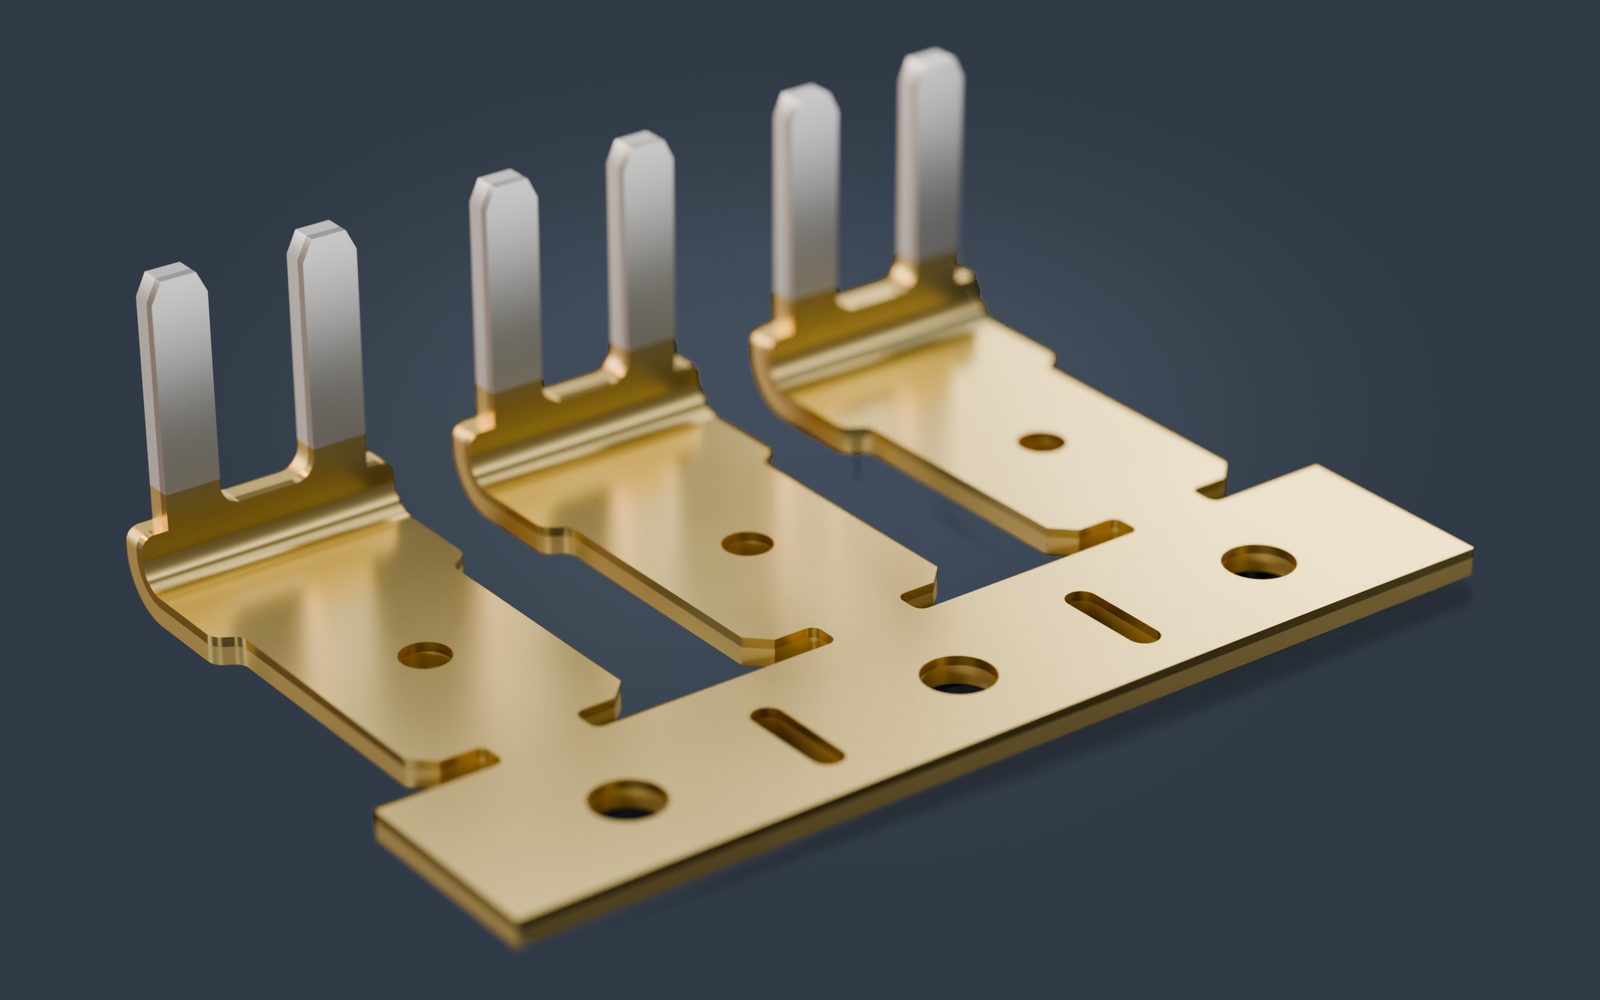
Mehr zu Schichtsystemen im Ratgeber Werkstoffe und Oberflächen und auf der Seite Oberflächen.
- Schichtdicken in die Maßkette einrechnen, vor allem bei Einpresszonen und engen Steckmaßen
- Harte, spröde Schichten wie Nickel oder Hartgold vertragen beim Biegen nach dem Beschichten nur größere Radien
- Funktionszonen, Schichtsystem und Mindestschichtdicken eindeutig auf der Zeichnung angeben
- Bei hochfesten Stählen das Risiko der Wasserstoffversprödung beim galvanischen Beschichten berücksichtigen
Vorbeschichtetes Band
Wirtschaftlich bei großen Stückzahlen. Die Schnittkanten bleiben unbeschichtet.
Nach dem Stanzen beschichtet
Die Kanten werden mitbeschichtet, selektive Zonen sind möglich.
Selektive Beschichtung
Zum Beispiel Gold auf der Kontaktzone und Zinn am Lötanschluss.
09
Was in die Anfrage gehört
-
Werkstoff und Zustand
Werkstoffbezeichnung mit Festigkeitszustand und Blechdicke, bei Federn auch die geforderte Kraft-Weg-Kennlinie.
-
Oberfläche
Schichtsystem, Schichtdicken und Funktionszonen, dazu die Angabe, ob vor oder nach dem Stanzen beschichtet werden darf.
-
Funktionsmaße
Funktionsmaße mit Toleranz und Bezug, Gratrichtung und kritische Biegungen markiert, alles Übrige nach Allgemeintoleranz.
-
Stückzahl und Lieferform
Jahresbedarf, Losgröße und gewünschte Lieferform: Bandware, gegurtet, magaziniert oder Schüttware.
-
Daten
Zeichnung als PDF und 3D-Modell, zum Beispiel als STEP-Datei. Bei einem bestehenden Werkzeug gern auch Angaben dazu.
-
Prüfanforderungen
Besondere Prüfmerkmale, Erstmusterprüfung und die Dokumentation, die Sie erwarten.
10
So begleiten wir Ihre Konstruktion
-
Beratung
Wir prüfen Zeichnung oder Konzept auf Fertigbarkeit und schlagen Änderungen vor, die Werkzeug und Stückpreis günstiger machen.
-
Konstruktion
Auf Wunsch konstruieren wir das Teil mit Ihnen und legen Bandlayout, Trägerstreifen und Biegefolge fest.
-
Werkzeugbau
Das Werkzeug entsteht im eigenen Werkzeugbau in Wehr. Änderungen setzen wir dort ohne Umweg um.
-
Muster und Prototypen
Muster zeigen, ob Funktion und Toleranzen passen, bevor die Serie anläuft.
-
Klein- und Serienfertigung
Von der Kleinserie bis zur Großserie, im Folgeverbundwerkzeug oder auf Stanz-Biegeautomaten.